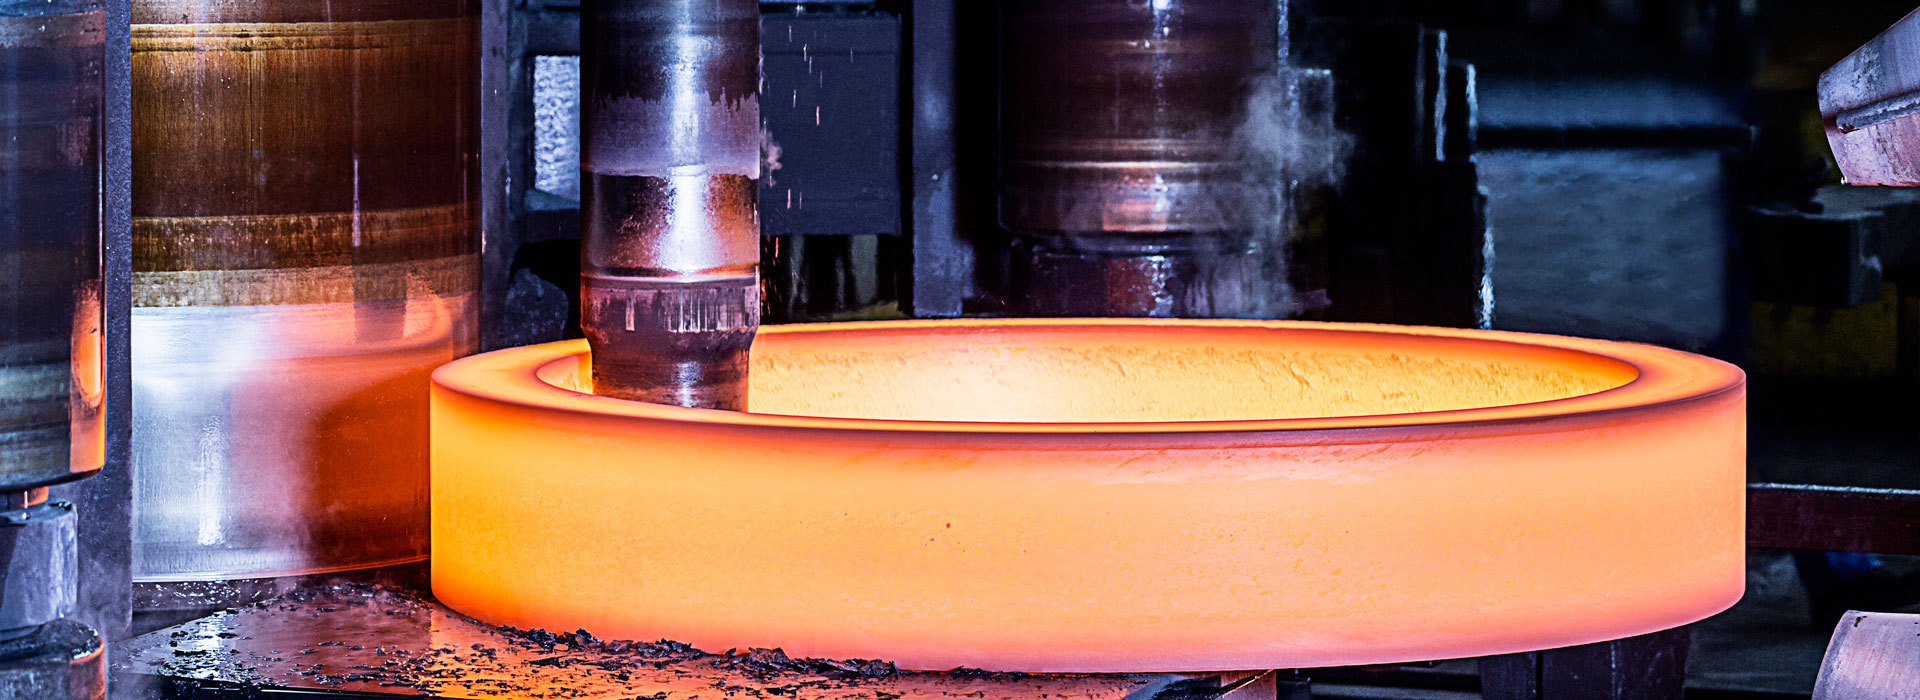
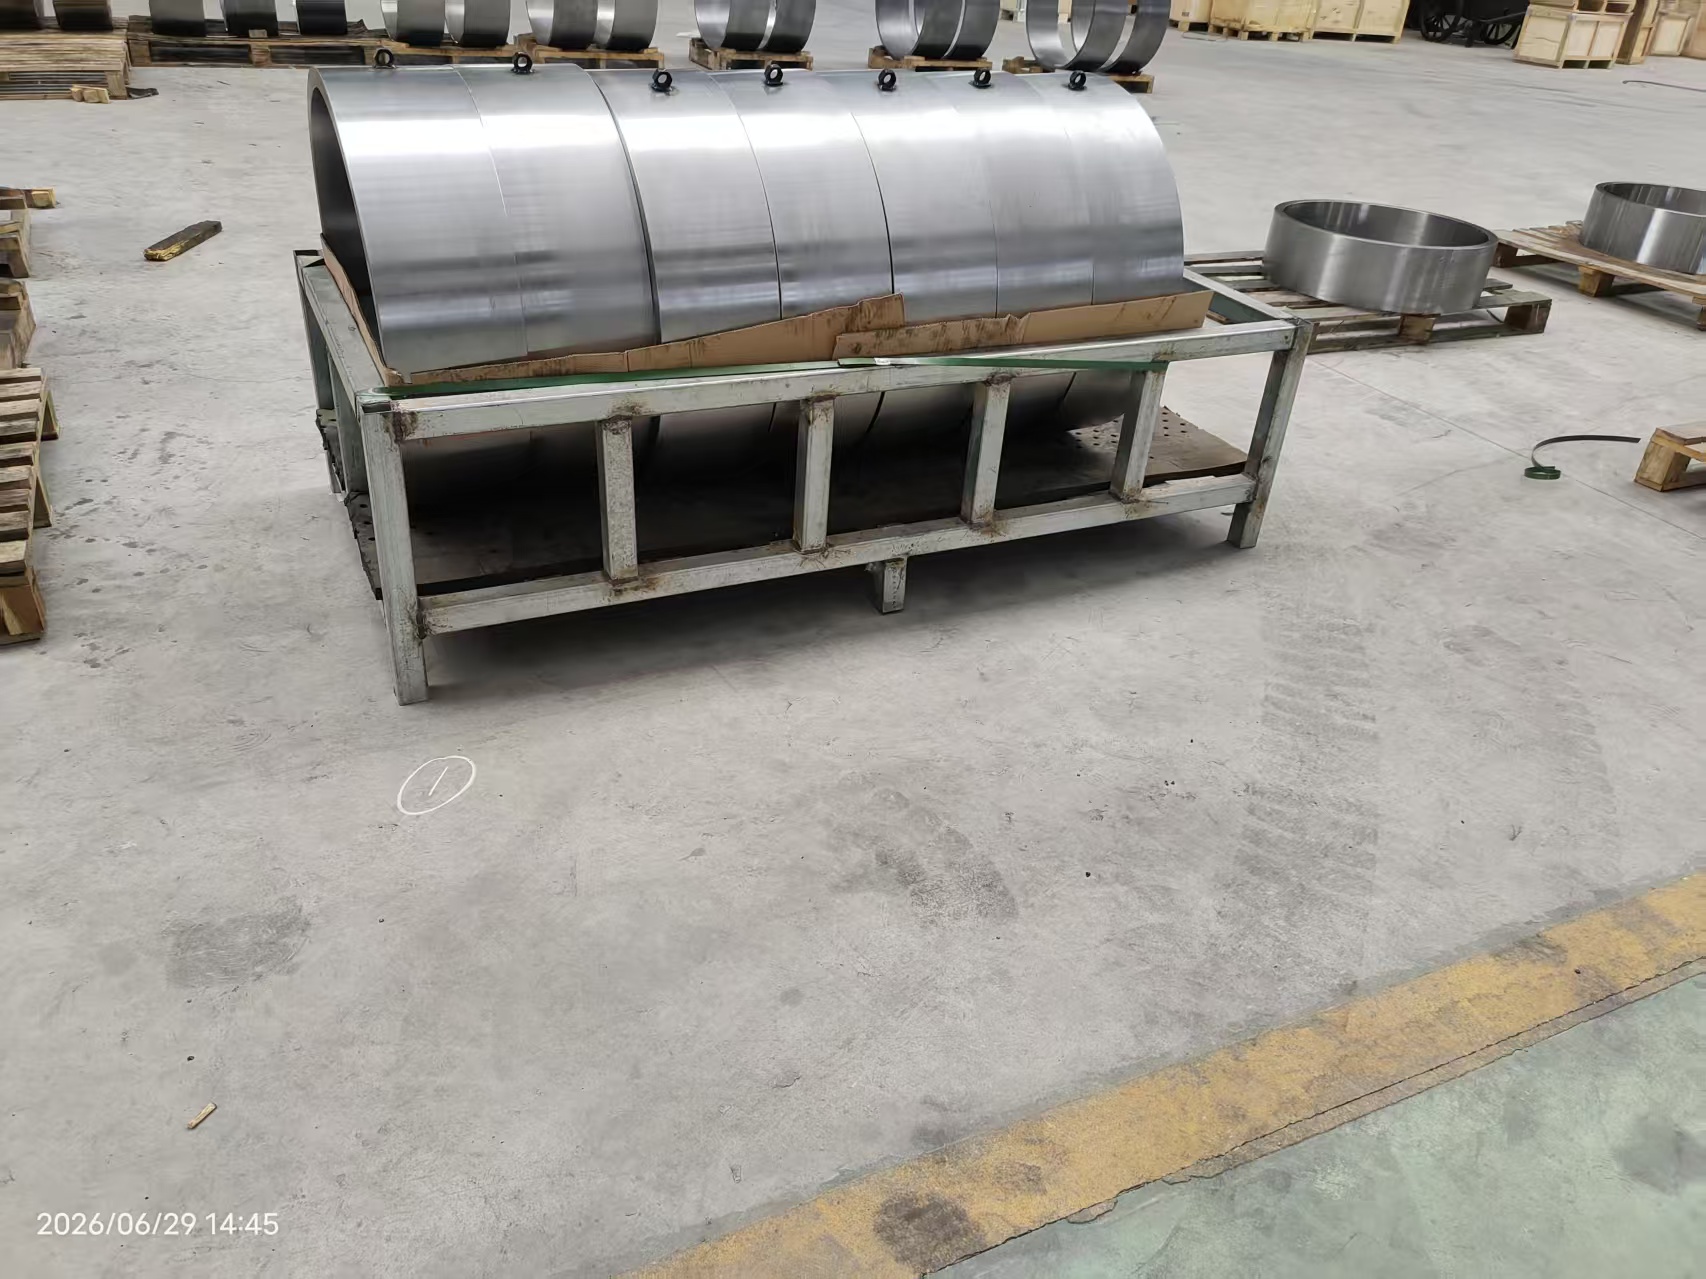
Вибір високоякісної сировини для морських поковок
Вибір високоякісної сировини для суденПоковки
Вибираючи високоякісну сировину для морських поковок, необхідно всебічно враховувати такі фактори, як властивості матеріалу, адаптивність до навколишнього середовища, виробничі процеси та галузеві стандарти. Нижче наведено основні кроки та моменти.
1. Уточніть тип матеріалу та сценарії застосування
Для морських поковок вибір матеріалу повинен грунтуватися на конкретному призначенні:
Вуглецева сталь (наприклад, морська сталь класу А та D): використовується для конструктивних компонентів корабля (таких як ребра, опори палуби), вона має відповідати високим вимогам до міцності та зварюваності.
Легована сталь (наприклад, Cr-Mo сталь, Ni-Cr сталь): використовується для критичних компонентів двигунів, таких як колінчасті вали та шестерні, вона має бути стійкою до втоми та ударів.
Нержавіюча сталь (така як 316L, дуплексна сталь): використовується для клапанів морської води, корпусів насосів тощо в корозійних середовищах, що вимагає високої стійкості до корозії.
Титановий сплав: використовується в високоякісних кораблях або спеціальних компонентах (наприклад, частинах підводних човнів), він стійкий до корозії, легкий, але має високу вартість.
2. Контроль хімічного складу
Відповідність стандартам: дотримання класифікаційних товариств (таких як ABS, DNV, LR, CCS) або міжнародних стандартів (ASTM, EN).
Елементи з низьким вмістом домішок: вміст сірки (S) і фосфору (P) має бути ≤ 0,025%, щоб уникнути гарячої та холодної крихкості.
Оптимізація елементів сплаву: додавання нікелю (Ni) підвищує міцність при низьких температурах, хрому (Cr) покращує корозійну стійкість, а молібдену (Mo) покращує зернисту структуру.
3. Вимоги до механічних характеристик
Міцність і в'язкість: межа текучості (≥ 355 МПа), міцність на розрив (≥ 490 МПа) і енергія удару при низьких температурах (-40°C: ≥ 27 Дж).
Стійкість до корозії: виберіть сталь, стійку до корозії морською водою (наприклад, сталь, що містить мідь (Cu) або нікель (Ni)), або виконайте обробку поверхні (наприклад, гальванізацію).
Ефективність проти втоми: Завдяки процесу кування та термічній обробці структура зерна оптимізується, а внутрішні дефекти зменшуються.
4. Вимоги до виробничого процесу
Процес плавлення: використовуйте електричні печі в поєднанні з рафінуванням поза печею (LF/VD), щоб зменшити вміст газів (H, O, N) і підвищити чистоту.
Процес кування: Забезпечте достатнє співвідношення кування (≥ 3:1), уточніть структуру зерна; Контролюйте кінцеву температуру кування, щоб уникнути перегріву або недогріву.
Процес термічної обробки: нормалізація, загартування та відпуск (загартування + відпуск) для забезпечення однорідної структури та усунення залишкових напруг.
5. Кваліфікація постачальника та гарантія якості
Кваліфікація сертифікації: Постачальник повинен отримати сертифікат від класифікаційного товариства (наприклад, визнання фабрики ABS) і володіти системою управління якістю ISO 9001.
Записи про якість: надайте документи для відстеження матеріалу (наприклад, номер плавильної печі, партію термічної обробки) і звіти про випробування третьої сторони (наприклад, SGS).
Технічна підтримка: Постачальник повинен допомогти у вирішенні технологічних проблем (таких як оптимізація параметрів зварювання).
6. Перевірка та перевірка
Вхідна перевірка:
Аналіз хімічного складу (визначається спектрометром).
Випробування на механічні властивості (розтягнення, удар, твердість).
Неруйнівний контроль (ультразвуковий контроль UT, магнітно-порошковий контроль MT).
Перевірка третьою стороною: ключові матеріали мають пройти перевірку на місці класифікаційним товариством (наприклад, CCS) або повторно перевірити в авторитетній лабораторії.
Надіслати запит
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності