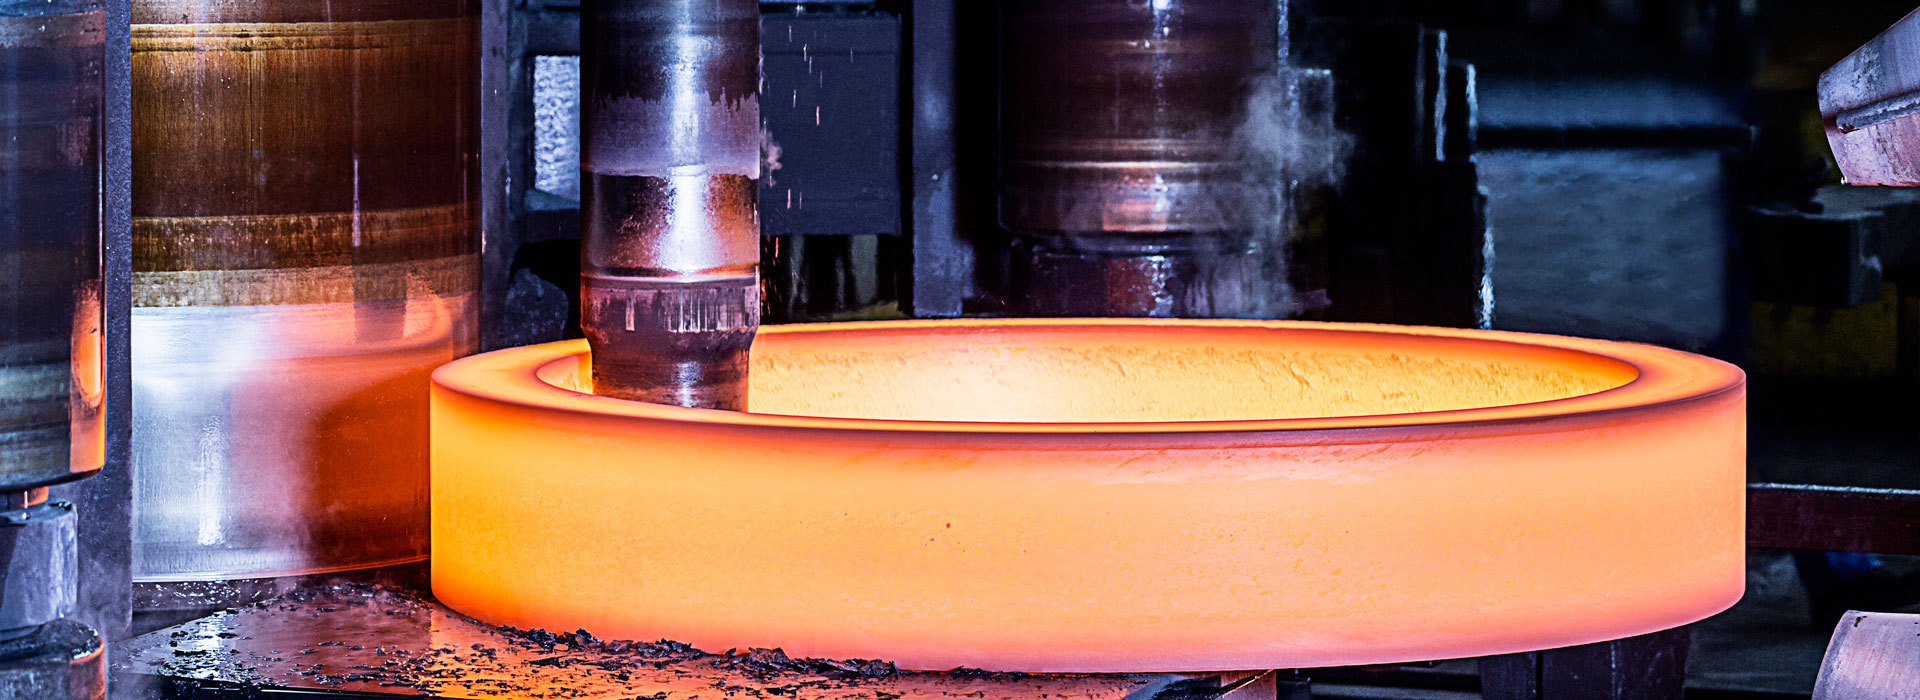
Технічні переваги ковальсько-штампових машин
Технічні переваги рідкої матрицікуваннямашини для виробництва товстостінних відливок з алюмінієвих сплавів
Виливки з товстостінного алюмінієвого сплаву широко використовуються в автомобільній, будівельній техніці, аерокосмічній та інших галузях. Рідке кування (екструзійне лиття) має унікальні технічні переваги у виробництві товстостінних виливків.
Проблеми товстостінних виливків
Основними проблемами якості товстостінних виливків є усадочні порожнини та усадкова пористість. Через велику товщину стінки рідкому металу потрібен тривалий час, щоб затвердіти, і якщо об'ємна усадка під час затвердіння не може бути належним чином заповнена, всередині виливка утворюються усадочні порожнини або дефекти усадкової пористості.
Усадочні порожнини та усадочна пористість не тільки знижують механічні властивості виливка, але також можуть спричинити погану повітронепроникність і зменшити термін служби у втомі. Для критичних частин, таких як гідравлічні компоненти та компоненти, що несуть тиск, дефекти усадочної пористості неприйнятні. Дефекти якості, такі як усадочні порожнини та усадкова пористість у виливках товстостінних виливків для нових енергетичних транспортних засобів із значними варіаціями товщини стінок, є ключовими проблемами, що викликають занепокоєння в галузі.
Рішення для рідкого штампового кування
Кування в рідких штампах застосовує високий механічний тиск до рідкого металу, введеного у форму, щоб змусити його затвердіти під тиском. Тиск може прискорити поповнення, усуваючи усадочні порожнини та усадкову пористість. Виливок твердне під тиском, в результаті чого виходить щільна структура і щільність, близька до теоретичної.
Процес кування методом екструзійного лиття під тиском використовує потужність головного циліндра для реалізації повного поповнення поверхні кування. Основний параметр «коефіцієнт тиску кування» конкретно відноситься до абсолютного тиску, який безпосередньо діє на злиток під час стадії затвердіння. Ця особливість процесу включає участь формоутворюючої поверхні форми в куванні, усунення ливарних дефектів і формування мікроструктури кованого з фрагментованими зернами.
Застосування багатоступінчастого тиску
Для виливків зі значною різницею товщини стінок багатоступенева функція тиску може відігравати важливу роль. Під час затвердіння виливка секції з різною товщиною стінок твердіють з різною швидкістю, що вимагає різного поповнення тиску для кожної секції. Поетапно регулюючи тиск, можна досягти точного поповнення для різних секцій.
Конструкція обладнання для штампування під тиском із центральною локальною функцією екструзії може забезпечити багаторазове екструзії для товстостінних або виливків зі значною різницею товщини стінок. Механізм швидкого та гнучкого розблокування прес-форми та інтелектуальна технологія керування чотирма кутами прес-форми, що регулюють силу прес-форми, додатково підвищують адаптивність обладнання до процесу.
Продуктивність термічної обробки
Ковані деталі з рідким штампом можуть пройти термічну обробку T6, що ще більше покращує їхні механічні властивості. Після термічної обробки T6 ковані деталі з рідким штампом мають значно покращену міцність на розтяг, межу текучості та подовження, що відповідає вимогам до високоміцних деталей.
Поля застосування
Кування рідким штампом підходить для виготовлення товстостінних і затребуваних деталей, таких як важелі керування, підрамники, корпуси гідравлічних клапанів і компоненти аерокосмічної конструкції. Ця технологія знайшла широке застосування у виробництві автомобільних деталей, оборонної та військової промисловості, а також у сфері композиційних матеріалів. Він має багатообіцяючі перспективи застосування в таких сферах, як нові енергетичні транспортні засоби та гідравлічні компоненти будівельної техніки.
це кування, вироблене компанією точного кування yidu tongxin
Надіслати запит
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності